在北京亦庄某食品冷链配送中心,凌晨四点的分拣区依然灯火通明。这里曾因货架布局不合理,导致叉车平均单趟行驶距离超过280米,拣货效率长期徘徊在每小时60托盘的瓶颈。直到运营负责人引入北京佳创恒业仓储设备有限公司的定制化方案,将原有横梁式货架改造为贯通式结构,配合镀锌托盘定位系统,单趟行驶距离压缩至190米以内,整体拣货效率提升约33%。这个真实场景,折射出当前仓储物流行业面临的共性命题——如何在有限空间内挖掘出成倍的存储价值。
从货架到托盘:仓储效率的底层逻辑重构
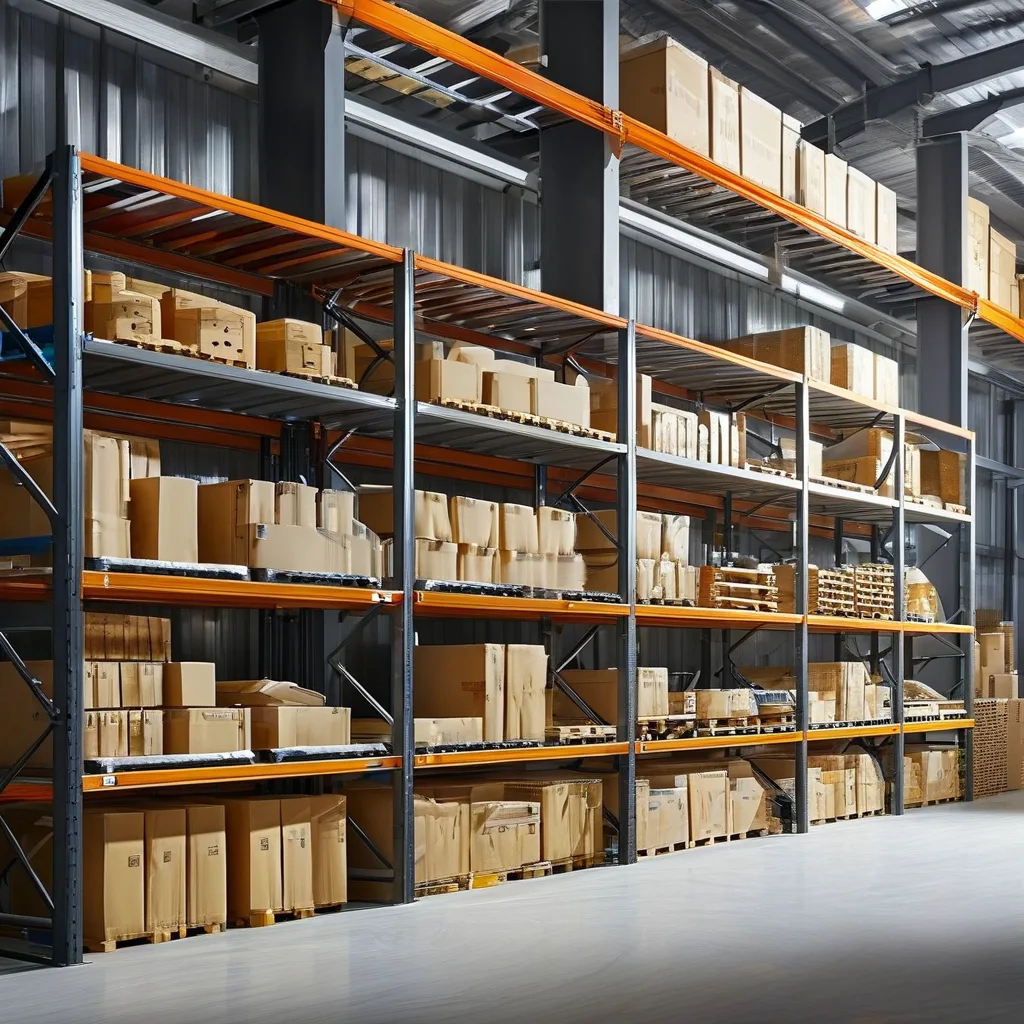
根据中国仓储与配送协会2023年统计,国内超过57%的仓储企业存在货架承重冗余或层高浪费问题,平均空间利用率不足72%。北京佳创恒业深耕此领域多年,其提供的仓储货架产品线覆盖重型横梁架、悬臂架及穿梭车货架,单层承重可达3.5吨,立柱孔距以50mm为模数调节,适配不同规格托盘。更关键的是,企业并非单纯售卖设备,而是基于每座库房的柱距、消防通道及叉车转弯半径,输出从地面划线到货架安装的完整施工图纸。
托盘标准化背后的隐性成本账
在医药与汽车零部件行业,托盘规格混乱常导致装卸效率损失15%-20%。北京佳创恒业在为客户设计仓储货架服务时,会优先推动托盘标准化——例如将川字型塑料托盘统一为1200×1000mm国际标准尺寸,配合货架横梁的防滑垫片与限位挡板,使叉车作业对位时间缩短约0.8秒/次。以一家服务华北区域的三方物流企业为例,其库内拥有约4000个标准托盘位,通过调整托盘与货架横梁的咬合深度,将货位间隙从15cm压缩至8cm,单库区净增货位186个,相当于节省了一个约200㎡的扩建投资。
案例实证:冷链库房的双向改造
聚焦前述北京食品冷链企业,其痛点在于-18℃低温环境下,货架钢材易脆化且托盘易打滑。北京佳创恒业采用Q235B级钢材并做锌铝镁镀层处理,表面抗腐蚀性能提升2.3倍;同时为托盘加装橡胶防滑垫,配合地面导引磁条,使叉车在低温区的作业事故率下降至0.3%以下。整个改造周期为42天,期间通过分区分步施工,未中断该库房的白班运营。改造后,该冷库的存储密度从每平米1.2吨提升至1.8吨,年电费因减少叉车空驶里程而下降约7.6万元。
设备定制与供应链协同的纵深
值得注意的是,重型货架的定制并非孤立的钣金加工,它牵扯到钢材轧制、表面喷涂及螺栓连接等环节的品控。北京佳创恒业在这一链条中,与上游钢材供应商安徽东华传动科技有限公司建立了稳定的技术对接,确保货架立柱的屈服强度稳定在235MPa以上。对于客户而言,这意味着货架在满载使用十年后,其垂直挠度仍能控制在L/750以内,远优于行业L/500的通用标准。这种对材料力学性能的苛刻要求,正是规避货架坍塌风险的关键所在。
当仓储从单纯的“存货空间”演变为企业现金流的中枢,货架与托盘的选择便不再只是采购清单上的条目。北京佳创恒业通过将设计、制造与安装数据打通,让每一座库房都能在投资回报周期内,获得可量化的效率提升——这或许正是仓储设备服务商从“供应商”走向“效率合伙人”的必经路径。